光学专用注塑机螺杆:结构、材料与选型要点
发布时间:2025-07-15
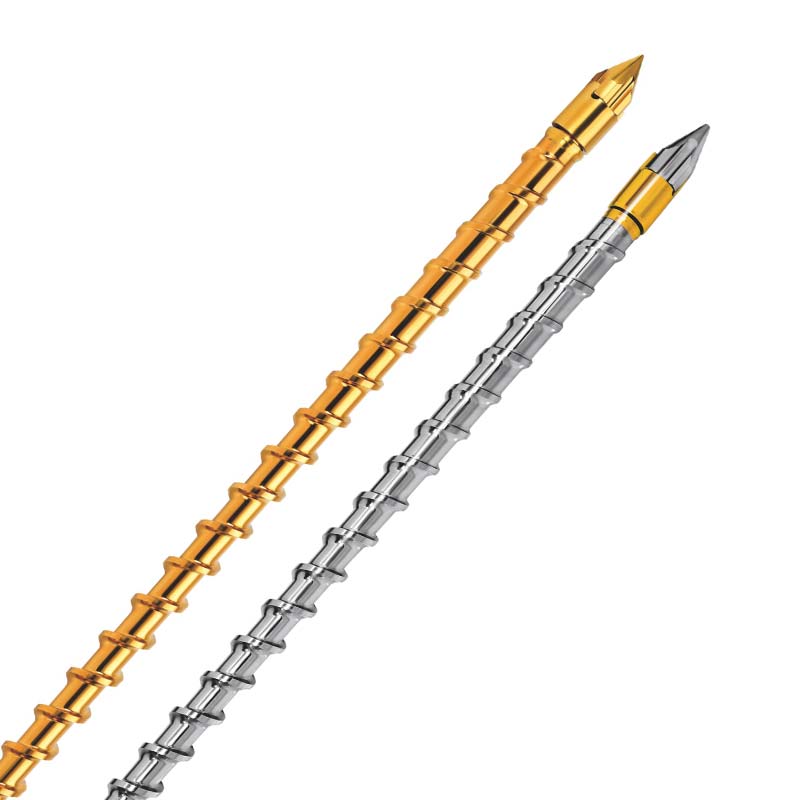
光学专用注塑机螺杆?核心是降低剪切过热和滞料风险,同时保证螺杆表面光洁、计量稳定与物料洁净;具体结构需结合PC、PMMA、PPSU等材料和制品光学指标确定。本文结合星友螺杆原站资料,整理选型、工艺和验证要点。
光学专用注塑机螺杆的核心结论
核心是降低剪切过热和滞料风险,同时保证螺杆表面光洁、计量稳定与物料洁净;具体结构需结合PC、PMMA、PPSU等材料和制品光学指标确定。
光学专用注塑机螺杆:精密世界的隐形雕刻师
当我们用手机拍摄星空时,镜头中璀璨的星轨离不开高透光率的镜片;当医生通过内窥镜探索人体的奥秘时,清晰的成像则依赖于高精度的光学导管。这些光学产品的诞生背后,隐藏着一位“隐形的雕塑家”:光学专用注塑机螺杆。不同于普通螺杆“粗糙”的塑化方式,它如同技艺精湛的陶瓷艺术家,运用恰到好处的力度和温度,将塑料熔体塑造成微米级精度的光学元件。
为什么普通螺杆不能固定光学零件?
普通注塑机螺杆加工光学材料时,如同大锤雕琢玉石,一不小心就会留下致命的缺陷。常用于镜片的材料PC(聚碳酸酯)对剪切热极其敏感:普通螺杆的螺棱与机筒之间的间隙较大(0.3-0.5mm),高速旋转时会产生局部高温(超过300℃),导致PC分子链断裂。这就像把玻璃烤成毛玻璃,透光率会从90%急剧下降到70%以下。
更麻烦的是混合不均匀的问题。如果在光学级PMMA(亚克力)中混入0.1毫米的未熔颗粒,镜片上就会形成“雪花”。普通螺杆的三段式结构(加料段、压缩段、计量段)缺乏特殊的混合设计,就像用筷子搅蜂蜜一样,添加剂很难均匀分散。一家镜片厂曾使用普通螺杆生产手机镜片,由于分散不均匀,良品率仅为30%,每天损失超过10万元。
光学螺杆的三大“绝活”
梯度压缩比设计:温柔的“揉面技巧”
光学螺杆的压缩比(加料段螺槽与计量段容积之比)采用1.8-2.2的梯度设计,如同揉面团时由轻柔到略微用力的过程。普通螺杆的压缩比多为2.5-3.5,变化陡峭,易造成剪切过热。光学螺杆的螺槽深度由12mm缓慢递减至4mm,配合50-80rpm的低速旋转,让PC熔体在“按摩”中塑化,温度波动控制在±2℃以内,相当于为物料安装了一个“恒温浴缸”。
屏障式搅拌头:纳米级“搅拌神器”
在螺杆计量段的末端,光学螺杆配备了特制的屏障式混合头,其表面分布着0.5mm宽的螺旋沟槽,如同无数根微型擀面杖。熔体通过时,会被分割成数十层薄膜,每层厚度仅为50μm,相当于头发丝直径的一半。这样的设计可以将防雾剂均匀地分散在光学级硅胶中,确保每立方厘米物料中防雾剂颗粒的直径小于50nm。用电子显微镜观察,就像芝麻撒在面包上一样整齐。
镜面表面处理:零缺陷“肌肤触感”
普通螺杆的表面粗糙度Ra大多为1.6μm,而光学螺杆经过精密研磨和镀铬处理后,可降至0.02μm,比镜子还要光滑。这意味着熔体在螺杆内流动时,不会出现“挂壁”现象。想象一下,普通螺杆就像用砂纸擦拭过的水管,而光学螺杆就像内壁涂有特氟龙的管道。PC熔体流过时不会留下任何痕迹,避免了杂质的混入。
实际问题:如何解决光学零件的“应力线”?
一家汽车大灯厂曾遇到一个棘手的问题:生产的LED透镜在光照下会出现放射状的“应力线”,就像玻璃上的裂纹。技术人员发现,罪魁祸首是螺杆计量段的压力波动。普通螺杆计量段的压力波动可达±5MPa,而光学件则要求波动小于±1MPa,否则会使熔体在模具内“冻结”产生内应力。
解决方案是在光学螺杆上安装“压力反馈系统”:在料筒尾部安装高精度压力传感器(精度0.1MPa),实时监测熔体压力。当压力超过设定值时,系统自动降低螺杆转速,就像司机看到红灯轻轻踩刹车一样。改造后,镜片应力线不良率由25%下降到1.2%,每年可节省800万元原材料成本。
材料选择与保养:让“雕塑家”永葆青春
光学螺杆的“躯体”必须足够坚固。常用的38CrMoAlA合金,经过氮化处理后,表面硬度可达HV900以上,相当于给螺杆穿上了一层“钻石盔甲”,使用寿命是普通螺杆的3倍。但它也“娇气”:每次停机前,都必须用PE料“清洗”,否则,残留的PC会在料筒内碳化,就像咖啡壶里的水垢一样,在下次生产时污染物料。
保养上还有一个小技巧:每周用千分尺测量一下螺杆直径,磨损超过0.05mm就必须维修。某镜片厂忽视了这一点,导致螺杆磨损后间隙增大,生产出来的VR镜片出现光学畸变,最终召回数千台设备,损失惨重。
未来趋势:螺杆也能“思考”
随着AR/VR设备的爆发,光学螺杆正向“智能化”进化。某企业研发的AI光学螺杆,可以通过红外传感器实时监测熔体的粘度变化,并自动调节螺杆转速和温度。它就像一位经验丰富的厨师,根据面团的软硬度随时调整揉面力度。这款智能螺杆生产的AR镜头,尺寸精度可达±0.001毫米,相当于头发丝直径的1/50。
从3D眼镜到光纤通信,光学螺杆精度每提升0.1微米,都会带来新的光学应用场景。它用机械的精准诠释了“工匠精神”——原来最硬核的工业设备,也能拥有艺术家般的精致与精准。
实施前需要记录哪些数据
- 原料完整牌号、填充比例、阻燃体系、回料比例与干燥条件。
- 注塑机品牌、型号、螺杆直径、射胶量、背压、转速和现用螺杆结构。
- 制品尺寸、壁厚、外观或强度指标,以及当前不良现象和发生频率。
- 连续生产周期、换料频次、清机方法、磨损记录与计划使用寿命。
如何验证调整结果
建议先建立当前工艺基线,再采用单变量方式试模。每轮记录计量时间、熔体温度、制品重量、成型周期和不良率,避免同时改变多项参数而无法判断原因。文中参数用于说明设计思路,不应代替材料供应商数据和现场安全操作规程。
星友螺杆可提供哪些支持
东莞市星友机械设备有限公司(星友螺杆)可围绕光学专用注塑机螺杆提供材料与工况评估、螺杆结构建议、基材与表面处理选择、非标尺寸定制及试模问题复盘。提交原料、设备和制品资料后,可据此形成更有针对性的方案。
常见问题
光学专用注塑机螺杆首先要确认哪些条件?
先确认塑料牌号、填充或阻燃比例、注塑机品牌与螺杆直径,再补充制品尺寸、外观或强度要求、当前缺陷和目标周期。
光学专用注塑机螺杆是否有一套通用参数?
没有适用于所有设备和材料的固定参数。核心是降低剪切过热和滞料风险,同时保证螺杆表面光洁、计量稳定与物料洁净;具体结构需结合PC、PMMA、PPSU等材料和制品光学指标确定。建议把供应商数据作为起点,以现场试模结果确定最终窗口。
如何验证光学专用注塑机螺杆方案是否稳定?
用同批原料连续试产,记录熔体温度、计量时间、背压、周期、制品重量和不良率,并比较清机难度、磨损与能耗;达到连续稳定而非单模合格才算通过。