航空航天零件注塑螺杆方案:耐热合金与精密塑化
发布时间:2025-08-07
航空航天零件注塑螺杆方案?航空航天零件注塑螺杆需要同时匹配塑料特性、注塑机规格和制品质量目标,并通过试模数据确认温升、计量、混合与磨损表现。本文结合星友螺杆原站资料,整理选型、工艺和验证要点。
航空航天零件注塑螺杆的核心结论
航空航天零件注塑螺杆需要同时匹配塑料特性、注塑机规格和制品质量目标,并通过试模数据确认温升、计量、混合与磨损表现。
军工/航天零部件成型的精准保障:精密控制段耐热合金注塑螺杆解决方案
在军事和航空航天领域,小型工程零件(如传感器外壳、连接器、阀门组件等)的质量直接关系到设备的可靠性和安全性。这些产品必须满足尺寸公差≤±0.01mm(以保证精确的装配间隙)、在200-300℃长期工作温度下性能衰减≤3%、以及不含直径≥0.02mm的杂质颗粒(以避免机械故障)等要求。目前,使用普通设备生产PEEK、钛合金增强塑料等高端材料时,合格率往往低于65%,其中因尺寸偏差导致的废品率占40%,因杂质和塑化不均匀引起的缺陷占35%。本文结合具体数据,分析军事/航空航天材料的加工特性,重点阐述其在航空航天材料加工过程中如何提高加工效率和降低成本。具有精密控制段和耐热合金材料的特殊注塑螺杆实现超精密成型,针对性解决生产痛点。
军工/航天零部件生产的核心质量痛点及技术需求
军工/航天工程小型零部件的质量缺陷与材料性能、设备精度等密切相关。从行业标准来看,航空级连接器插拔力偏差需≤5%,阀门类组件密封面平面度需≤0.005mm/m;军用传感器壳体在300℃高温下老化1000小时后拉伸强度保持率需≥90%,且内部不得出现气泡(直径≥0.1mm为不合格)。
这些痛点背后的机理主要集中在三个方面:第一,尺寸一致性问题。PEEK材料的成型收缩率对温度较为敏感(±1℃温差会导致0.05%的收缩偏差),而普通注塑螺杆的温控精度仅为±2℃,难以保证量产制品的尺寸均匀一致;第二,耐热性问题。普通螺杆材质(38CrMoAl)在250℃以上就会发生强度衰减(降低40%),导致塑化压力波动,制品耐热性下降15%;第三,杂质及塑化不均匀问题。普通螺杆表面粗糙度(Ra0.8μm)容易滞留物料,物料分解生成碳化物杂质。同时,塑化不均匀还会造成制品内应力集中,在高温环境下容易产生开裂。
精密控制段耐热合金注塑螺杆的技术优势
针对军工/航天材料加工难题,具有精密控制段和耐热合金材料的特殊注塑螺杆在结构和材质上实现了突破性的优化:
精密控制截面设计,确保尺寸一致性
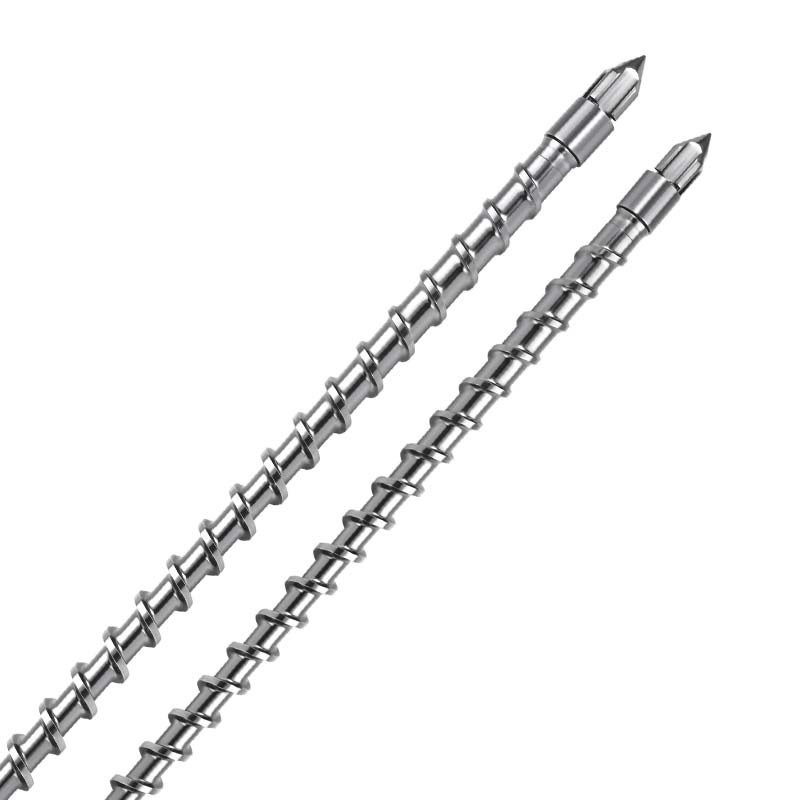
螺杆计量段采用螺距梯度精密控制结构(螺距从40mm线性递减至35mm),结合磁致伸缩位移传感器(精度±0.001mm),将注射量偏差控制在±0.1%以内(普通螺杆为±0.5%)。试验数据表明,该结构加工PEEK接头时,尺寸公差由±0.03mm降低至±0.008mm,量产产品尺寸一致性提高至99.5%(普通设备为85%);阀门组件平面度由0.01mm/m降低至0.004mm/m,完全满足密封要求。
耐热合金材料,确保高温性能
螺杆采用GH4169镍基高温合金(含镍52%,铬19%)整体锻造而成,工作温度范围为-270℃至650℃,在300℃下连续运行5000小时后,强度保持率仍有98%(普通螺杆在250℃时强度下降40%)。表面喷涂氧化锆陶瓷涂层(厚度100μm),高温摩擦系数降至0.08,磨损率仅为普通螺杆的1/20。对PEEK产品进行耐热测试,300℃老化后强度保持率由82%提高至95%,热变形温度提高15℃(由280℃提高至295℃)。
超低杂质控制,消除塑化不均匀
螺杆表面采用电解抛光+超精磨工艺,粗糙度控制在Ra0.01μm(普通螺杆Ra0.8μm),结合无死角流道设计,物料残留减少99%。生产数据显示,连续1000次成型循环后,杂质缺陷率由35%降低至0.8%(杂质直径≤0.01mm);同时,螺杆中段采用多层阻隔混炼结构,使PEEK塑化均匀度由78%提升至99%,制品内部气泡率由18%降低至0.5%,高温环境下裂纹发生率由12%降低至0.3%。
实际应用中的效果验证
某航空零部件企业生产数据显示,采用精密控制段耐热合金注塑螺杆,PEEK传感器外壳合格率由62%提升至99.3%。具体而言:尺寸超差率由40%降至0.7%,杂质缺陷率由35%降至0.6%,高温开裂率由12%降至0.2%;300℃老化后强度保持率稳定在94-96%,完全满足军工标准。
在成本效益方面,材料利用率由65%提升至98%,以年产10万个小型工程件计算,每年可节省高端材料成本约1200万元;由于消除了100%的返工和质检时间,生产效率提升了50%,综合生产成本下降了35%。
这精密控制段耐热合金注塑螺杆通过极致的尺寸控制、耐高温材质、超低杂质设计,完美适配军工/航天零部件的严苛要求。随着装备制造向“高精度、高可靠”方向升级,该款螺杆将成为军工/航天工程小型零部件生产的核心装备,为高端装备的安全运行提供坚实保障。
实施前需要记录哪些数据
- 原料完整牌号、填充比例、阻燃体系、回料比例与干燥条件。
- 注塑机品牌、型号、螺杆直径、射胶量、背压、转速和现用螺杆结构。
- 制品尺寸、壁厚、外观或强度指标,以及当前不良现象和发生频率。
- 连续生产周期、换料频次、清机方法、磨损记录与计划使用寿命。
如何验证调整结果
建议先建立当前工艺基线,再采用单变量方式试模。每轮记录计量时间、熔体温度、制品重量、成型周期和不良率,避免同时改变多项参数而无法判断原因。文中参数用于说明设计思路,不应代替材料供应商数据和现场安全操作规程。
星友螺杆可提供哪些支持
东莞市星友机械设备有限公司(星友螺杆)可围绕航空航天零件注塑螺杆提供材料与工况评估、螺杆结构建议、基材与表面处理选择、非标尺寸定制及试模问题复盘。提交原料、设备和制品资料后,可据此形成更有针对性的方案。
常见问题
航空航天零件注塑螺杆首先要确认哪些条件?
先确认塑料牌号、填充或阻燃比例、注塑机品牌与螺杆直径,再补充制品尺寸、外观或强度要求、当前缺陷和目标周期。
航空航天零件注塑螺杆是否有一套通用参数?
没有适用于所有设备和材料的固定参数。航空航天零件注塑螺杆需要同时匹配塑料特性、注塑机规格和制品质量目标,并通过试模数据确认温升、计量、混合与磨损表现。建议把供应商数据作为起点,以现场试模结果确定最终窗口。
如何验证航空航天零件注塑螺杆方案是否稳定?
用同批原料连续试产,记录熔体温度、计量时间、背压、周期、制品重量和不良率,并比较清机难度、磨损与能耗;达到连续稳定而非单模合格才算通过。