注塑件缩痕怎么解决?原因、工艺、模具与螺杆优化
Temps de sortie:2025-10-02
注塑件缩痕怎么解决原因、工艺、模具与螺杆优化?应先核对壁厚与加强筋位置,再联动调整保压、冷却和熔体计量稳定性;只提高压力而不检查模具与塑化状态,通常难以稳定消除缩痕。本文结合星友螺杆原站资料,整理选型、工艺和验证要点。
注塑件缩痕解决方案的核心结论
应先核对壁厚与加强筋位置,再联动调整保压、冷却和熔体计量稳定性;只提高压力而不检查模具与塑化状态,通常难以稳定消除缩痕。
注塑件缩痕解决方案
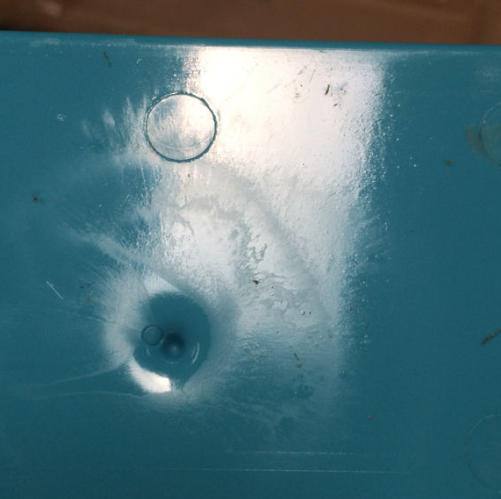
缩痕是注塑件因冷却收缩不均产生的表面缺陷,多出现于壁厚不均处及筋条根部,会影响产品外观与结构稳定性,需通过工艺调整、模具优化及螺杆优化进行综合改善。
1. 核心特征
产品表面出现局部凹陷(深度 0.1-0.5 毫米),形态呈圆形、椭圆形或不规则状,触摸时有凹陷感;
常见于壁厚过渡区、筋条根部及 BOSS 柱(支柱)周围;
在透明 / 浅色产品上更为明显,即便在深色产品上,也会影响表面平整度。
2. 主要成因
保压不当:保压压力不足或保压时间过短,冷却收缩过程中无熔体补充;
模具温度过高:冷却速度缓慢,导致收缩量超标;
结晶性材料特性:PBT、PA(聚酰胺)等结晶性材料的结晶收缩率较高(3%-5%),且未通过工艺进行补偿;
螺杆塑化效果差:普通螺杆对物料塑化不均,熔体密度波动大,导致收缩一致性不佳。
3. 实用解决方法
优化保压参数:根据壁厚调整保压压力(为注射压力的 60%-90%),延长保压时间(从 5 秒增至 10-15 秒),确保熔体充分补充收缩空间;
控制模具温度:根据材料特性设定模具温度(PBT 为 50-70℃,PA66 为 40-60℃),在厚壁区域加密冷却水路;
螺杆优化:采用渐变型压缩比螺杆(压缩比 3.5-4.5),延长计量段长度(占螺杆总长的 25%-30%),将螺杆表面抛光至 Ra 0.1-0.2 并镀覆 CrN(氮化铬)涂层;
模具调整:在筋条根部设置防缩痕圆角(半径 0.5-1.5 毫米),将局部厚壁减至 3-4 毫米,并增设加强筋以保证结构强度。
实施前需要记录哪些数据
- 原料完整牌号、填充比例、阻燃体系、回料比例与干燥条件。
- 注塑机品牌、型号、螺杆直径、射胶量、背压、转速和现用螺杆结构。
- 制品尺寸、壁厚、外观或强度指标,以及当前不良现象和发生频率。
- 连续生产周期、换料频次、清机方法、磨损记录与计划使用寿命。
如何验证调整结果
建议先建立当前工艺基线,再采用单变量方式试模。每轮记录计量时间、熔体温度、制品重量、成型周期和不良率,避免同时改变多项参数而无法判断原因。文中参数用于说明设计思路,不应代替材料供应商数据和现场安全操作规程。
星友螺杆可提供哪些支持
东莞市星友机械设备有限公司(星友螺杆)可围绕注塑件缩痕解决方案提供材料与工况评估、螺杆结构建议、基材与表面处理选择、非标尺寸定制及试模问题复盘。提交原料、设备和制品资料后,可据此形成更有针对性的方案。
FAQ
注塑件缩痕解决方案首先要确认哪些条件?
先确认塑料牌号、填充或阻燃比例、注塑机品牌与螺杆直径,再补充制品尺寸、外观或强度要求、当前缺陷和目标周期。
注塑件缩痕解决方案是否有一套通用参数?
没有适用于所有设备和材料的固定参数。应先核对壁厚与加强筋位置,再联动调整保压、冷却和熔体计量稳定性;只提高压力而不检查模具与塑化状态,通常难以稳定消除缩痕。建议把供应商数据作为起点,以现场试模结果确定最终窗口。
如何验证注塑件缩痕解决方案方案是否稳定?
用同批原料连续试产,记录熔体温度、计量时间、背压、周期、制品重量和不良率,并比较清机难度、磨损与能耗;达到连续稳定而非单模合格才算通过。