食品级注塑螺杆方案:材料、洁净与稳定塑化
Release-Zeit:2025-08-07
食品级注塑螺杆方案?应优先评估接触材料、清洁方式、表面光洁度和滞料死角,并以客户适用的法规、材料证明与清洁验证要求作为最终验收依据。本文结合星友螺杆原站资料,整理选型、工艺和验证要点。
食品级注塑螺杆的核心结论
应优先评估接触材料、清洁方式、表面光洁度和滞料死角,并以客户适用的法规、材料证明与清洁验证要求作为最终验收依据。
食品包装成型的核心保障:食品级专用注塑螺杆及热稳定性温控设计方案
在食品包装领域,奶茶杯、餐盒、饮水配件等产品质量直接关系到食品安全和消费者健康。目前,生产中经常出现黄变、异味、杂质等问题,不仅影响产品外观和用户体验,还可能因材料降解产生有害物质,违反食品接触材料的安全标准。本文将结合具体数据,深入分析食品包装材料的加工特性,并阐述食品级专用注塑螺杆及热稳定性温控设计如何针对性地解决生产痛点。
食品包装生产的核心质量痛点及技术需求
食品包装的安全性和稳定性是生产的首要目标,而黄变、异味、杂质三大问题成为行业普遍面临的挑战。从食品安全标准来看,我国GB 4806.7-2016明确规定食品接触用塑料材料中挥发性有机化合物(VOC)含量应小于10mg/m²,且不得检出重金属迁移(铅、镉等限量均为0.01mg/kg)。然而,采用普通生产设备加工PP材料时,注塑螺杆残留物导致的杂质超标率可达3.2%,餐盒黄变(色差ΔE超过3)的发生率甚至高达8.5%。
从材料特性来看,PP材料在加工温度超过230℃时会因氧化降解产生醛类物质,产生异味;HDPE对剪切敏感,当剪切速率超过150s⁻¹时,分子链断裂会导致材料变色;PLA作为生物降解材料,在温度波动超过±5℃时,就会出现结晶异常,导致制品力学性能下降20%以上。这些数据凸显了注塑螺杆对材料、表面处理、温控精度等特殊要求。
食品级专用注塑螺杆技术参数及性能优势
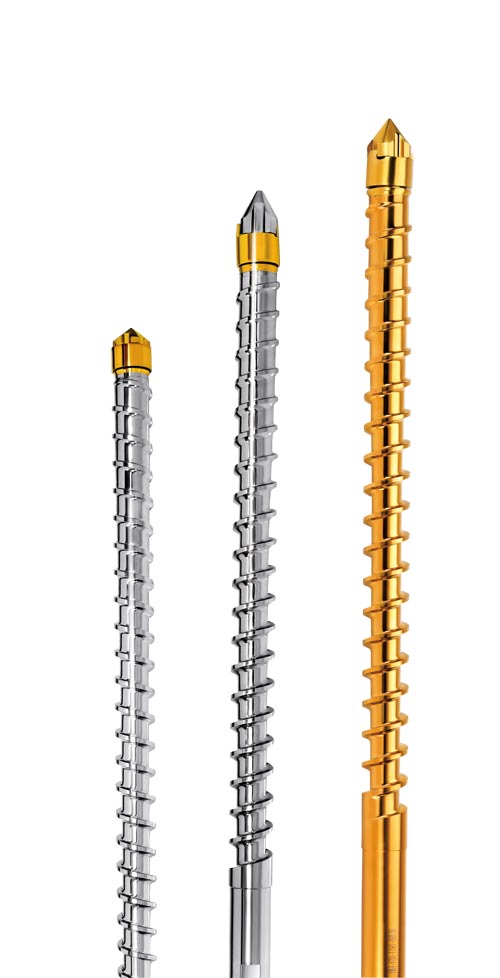
针对食品包装生产的特殊需求,食品级专用注塑螺杆在材料选择、表面处理、结构设计等方面实现了全方位的优化。材料安全,采用316L医用级不锈钢。经第三方检测机构验证,重金属溶出量(铅、铬、镍等)均低于0.001mg/kg,远低于GB 4806.7规定的限量。盐雾试验720小时无生锈,可抵抗PLA材料加工过程中可能出现的微量酸性物质的侵蚀。
表面处理采用镜面抛光技术,表面粗糙度达到Ra0.04μm,仅为普通注塑螺杆(Ra1.6μm)的2.5%。实测数据表明,这种超光滑表面可将物料残留量控制在单次0.08mg以下,连续生产500次后,累计残留量仍小于0.05g,彻底解决了残留物带来的杂质问题。
按照剪切控制通过优化螺槽深度(比普通注塑螺杆深20%-25%)和压缩比(控制在2.0-2.5之间),使熔体剪切速率稳定在50-100s⁻¹。对比试验表明,该设计可使PP材料的氧化降解率由4.2%降低至0.5%以下,HDPE制品的黄变率(ΔE>3)由8.5%降至0.8%,完全满足食品包装的外观及安全要求。
热稳定温控设计的技术指标及协同效应
热稳定温控系统与食品级专用注塑螺杆的配合是解决黄变、异味问题的关键。该系统采用四段独立温控(加料段、压缩段、计量段、喷嘴),各段温控精度达到±0.3℃,远高于普通设备的±2℃水平。以PP餐盒生产为例,计量段温度可稳定在210±0.2℃,避免局部过热导致的材料降解——当温度超过230℃时,PP材料的羰基指数会从0.1急剧上升至0.8,产生明显的异味。
该系统配备响应速度为30ms的激光在线测温装置,可实时监测熔体温度变化,当检测到超过1℃的温度偏差时,可在0.3秒内调整加热功率。实际生产数据显示,在12小时连续生产周期内,熔体温度标准偏差控制在0.5℃,比传统温控系统降低70%。精准的控制使PLA材料的结晶度稳定在35%-40%,确保产品透明度(雾度<5%)和力学性能(拉伸强度>30MPa)满足要求。
实际应用中的效果验证
某大型餐盒生产企业对比实验表明,采用食品级专用注塑螺杆及热稳定温控系统后,产品合格率由89%提高到99.7%,其中杂质超标率由3.2%下降到0.1%,黄变现象(ΔE>3)基本消除(发生率0.2%),VOC检测值由12mg/m²下降到3.5mg/m²,完全符合GB 4806.7-2016标准。
成本控制方面,由于材料降解减少,PP材料利用率由90%提升至98%,以年产1亿个餐盒计算,年可节省原材料成本约180万元。同时,设备清洗周期由12小时延长至96小时,生产效率提升25%以上,综合生产成本下降12%。
食品级专用注塑螺杆与热稳定性温控设计相结合,通过物料安全保障、残留控制、剪切优化、精准控温,从根本上解决食品包装生产中出现的黄变、异味、杂质等问题。随着消费者对食品安全的日益重视,该专业解决方案将成为食品包装企业升级的核心选择,推动行业朝着更安全、更高效的方向发展。
实施前需要记录哪些数据
- 原料完整牌号、填充比例、阻燃体系、回料比例与干燥条件。
- 注塑机品牌、型号、螺杆直径、射胶量、背压、转速和现用螺杆结构。
- 制品尺寸、壁厚、外观或强度指标,以及当前不良现象和发生频率。
- 连续生产周期、换料频次、清机方法、磨损记录与计划使用寿命。
如何验证调整结果
建议先建立当前工艺基线,再采用单变量方式试模。每轮记录计量时间、熔体温度、制品重量、成型周期和不良率,避免同时改变多项参数而无法判断原因。文中参数用于说明设计思路,不应代替材料供应商数据和现场安全操作规程。
星友螺杆可提供哪些支持
东莞市星友机械设备有限公司(星友螺杆)可围绕食品级注塑螺杆提供材料与工况评估、螺杆结构建议、基材与表面处理选择、非标尺寸定制及试模问题复盘。提交原料、设备和制品资料后,可据此形成更有针对性的方案。
FAQ
食品级注塑螺杆首先要确认哪些条件?
先确认塑料牌号、填充或阻燃比例、注塑机品牌与螺杆直径,再补充制品尺寸、外观或强度要求、当前缺陷和目标周期。
食品级注塑螺杆是否有一套通用参数?
没有适用于所有设备和材料的固定参数。应优先评估接触材料、清洁方式、表面光洁度和滞料死角,并以客户适用的法规、材料证明与清洁验证要求作为最终验收依据。建议把供应商数据作为起点,以现场试模结果确定最终窗口。
如何验证食品级注塑螺杆方案是否稳定?
用同批原料连续试产,记录熔体温度、计量时间、背压、周期、制品重量和不良率,并比较清机难度、磨损与能耗;达到连续稳定而非单模合格才算通过。