医疗注塑螺杆方案:高光洁度与低剪切塑化
Release-Zeit:2025-08-07
医疗注塑螺杆方案?应优先评估接触材料、清洁方式、表面光洁度和滞料死角,并以客户适用的法规、材料证明与清洁验证要求作为最终验收依据。本文结合星友螺杆原站资料,整理选型、工艺和验证要点。
医疗注塑螺杆的核心结论
应优先评估接触材料、清洁方式、表面光洁度和滞料死角,并以客户适用的法规、材料证明与清洁验证要求作为最终验收依据。
医疗精密成型:低剪切分析,高精度注塑螺杆和温度控制系统
在医疗器械生产领域,注射器、采血管、导管等核心产品对材料纯度、成型精度、卫生安全等要求极其严格。这些产品直接接触人体血液或组织,任何微小的杂质残留、尺寸偏差或材料降解都可能造成严重的医疗风险。因此,生产设备核心部件的性能——注塑螺杆以及温控系统——成为决定产品质量的关键因素。本文将结合具体数据,深入解析医疗专用低剪切、高光洁度注塑螺杆及精密温控系统如何满足严苛的生产标准。
医疗器械生产核心技术要求
医疗器械的特殊性质决定了其生产过程必须满足三个核心要求。首先,零污染控制:根据ISO 13485医疗器械质量管理体系标准,产品接触表面的污染物残留量必须控制在0.1mg/m²以下,这意味着生产设备不得产生任何过量的杂质。其次,尺寸精度控制:以注射器为例,针管内径公差必须在±0.01mm以内,导管壁厚偏差不得超过5%,否则会影响药物输送的准确性或患者的舒适度。最后,材料稳定性保证:PC、PMMA等热敏性材料在加工过程中,如果温度波动超过±2℃,可能会发生降解,产生有害的挥发性物质。
从材料特性来看,PC材料的加工温度范围较窄,通常在260-300℃之间,当温度超过310℃时,分子量会下降15%以上;PMMA的熔体粘度在剪切速率超过100s⁻¹时会出现非线性衰减,导致成型尺寸出现偏差;PEEK材料虽然耐高温,但在持续剪切作用下,剪切应力超过3MPa时,就会发生分子链断裂。这些数据凸显了对注塑螺杆性能和温控精度的极高要求。
医疗专用注塑螺杆的技术参数及性能优势
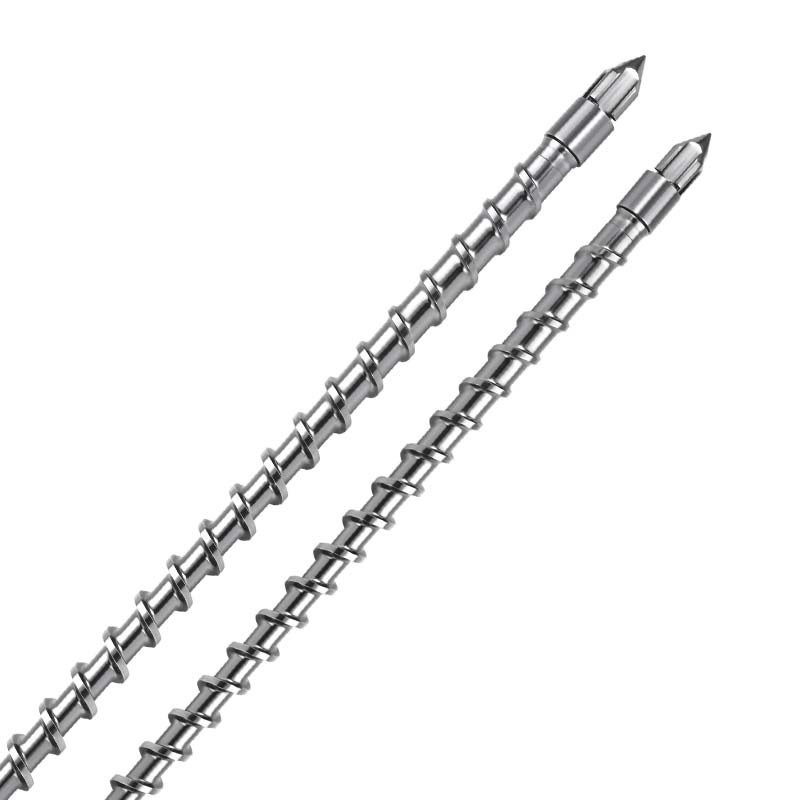
针对医疗器械生产的特殊需求,医疗专用低剪切、高光洁度注塑螺杆在设计上实现了多项技术突破。在表面光洁度采用超精密镜面抛光技术,表面粗糙度达到Ra0.02μm,远低于普通注塑螺杆的Ra0.8μm标准。如此极致光滑的表面可将物料残留量控制在单次循环0.05mg以下。经过连续200次生产测试,累计残留量仍低于0.01g,完全满足医疗器械的洁净度要求。
在材质选择方面,注塑螺杆采用医疗级耐腐蚀合金(如哈氏合金C276),经过480小时盐雾测试无生锈迹象,并能抵抗PC材料加工过程中可能出现的微量酸性降解产物的侵蚀。剪切控制通过优化螺槽深度(比普通注塑螺杆深15%-20%)和压缩比(控制在1.8-2.2之间),使熔体剪切速率稳定在30-80s⁻¹,远低于普通注塑螺杆100-200s⁻¹的水平。测试数据表明,此设计可将PMMA材料的降解率降低至0.3%以下,远优于行业平均水平0.8%。
精密温控系统的技术指标及协同效应
精密温控系统与专用注塑螺杆的协同配合是保障物料稳定性的核心。系统采用多段温控设计,加热段温差控制在±0.5℃以内,远高于普通设备±3℃的控制精度。以PC料加工为例,料筒前段温度波动可稳定在280±0.3℃,确保物料在熔融过程中不会因温度过低而产生未熔颗粒,也不会因温度过高而发生降解。
该系统配备红外在线监测装置,可实时捕捉熔体温度变化,响应速度达50ms,当检测到温度偏差超过1℃时,可在0.5秒内调整加热功率。实际生产数据显示,在8小时连续生产周期内,熔体温度标准差控制在0.8℃,较传统温控系统降低60%以上。精准控制使PEEK材料的成型收缩率稳定在0.2%-0.3%,确保导管产品尺寸一致性。
实际应用中的性能验证
某医用注射器生产企业在对比试验中,采用医用专用注塑螺杆和精密温控系统后,产品合格率由82%提高到99.5%。其中,杂质检测合格率(以每千只产品不合格杂质个数计算)由12个下降到0.3个,尺寸精度CPK值由1.3提高到1.67,完全满足FDA对三类医疗器械的要求。
材料成本方面,由于材料降解和废弃物产生减少,PC材料利用率由85%提升至98%。以年产1亿支注射器计算,每年可节省原材料成本约280万元。同时,由于设备清洗周期由8小时延长至72小时,生产效率提升30%以上。
医疗专用低剪切、高光洁度注塑螺杆与精密温控系统的组合,通过极致的洁净度控制、精准的剪切调节、稳定的温度管理,为医疗器械生产提供可靠的技术支持。随着医疗行业对产品质量要求的不断提升,这一专业的设备配置将成为高端医疗器械生产的标配,推动行业朝着更高精度、更安全的方向发展。
实施前需要记录哪些数据
- 原料完整牌号、填充比例、阻燃体系、回料比例与干燥条件。
- 注塑机品牌、型号、螺杆直径、射胶量、背压、转速和现用螺杆结构。
- 制品尺寸、壁厚、外观或强度指标,以及当前不良现象和发生频率。
- 连续生产周期、换料频次、清机方法、磨损记录与计划使用寿命。
如何验证调整结果
建议先建立当前工艺基线,再采用单变量方式试模。每轮记录计量时间、熔体温度、制品重量、成型周期和不良率,避免同时改变多项参数而无法判断原因。文中参数用于说明设计思路,不应代替材料供应商数据和现场安全操作规程。
星友螺杆可提供哪些支持
东莞市星友机械设备有限公司(星友螺杆)可围绕医疗注塑螺杆提供材料与工况评估、螺杆结构建议、基材与表面处理选择、非标尺寸定制及试模问题复盘。提交原料、设备和制品资料后,可据此形成更有针对性的方案。
FAQ
医疗注塑螺杆首先要确认哪些条件?
先确认塑料牌号、填充或阻燃比例、注塑机品牌与螺杆直径,再补充制品尺寸、外观或强度要求、当前缺陷和目标周期。
医疗注塑螺杆是否有一套通用参数?
没有适用于所有设备和材料的固定参数。应优先评估接触材料、清洁方式、表面光洁度和滞料死角,并以客户适用的法规、材料证明与清洁验证要求作为最终验收依据。建议把供应商数据作为起点,以现场试模结果确定最终窗口。
如何验证医疗注塑螺杆方案是否稳定?
用同批原料连续试产,记录熔体温度、计量时间、背压、周期、制品重量和不良率,并比较清机难度、磨损与能耗;达到连续稳定而非单模合格才算通过。