A级粉末不锈钢注塑螺杆:耐磨耐腐蚀性能解析
Release time:2025-07-15
A级粉末不锈钢注塑螺杆?应把耐磨基材、表面处理、混炼分散和纤维保留率一起评估,不能只看硬度;最终方案要用实际材料、背压和周期进行试模确认。本文结合星友螺杆原站资料,整理选型、工艺和验证要点。
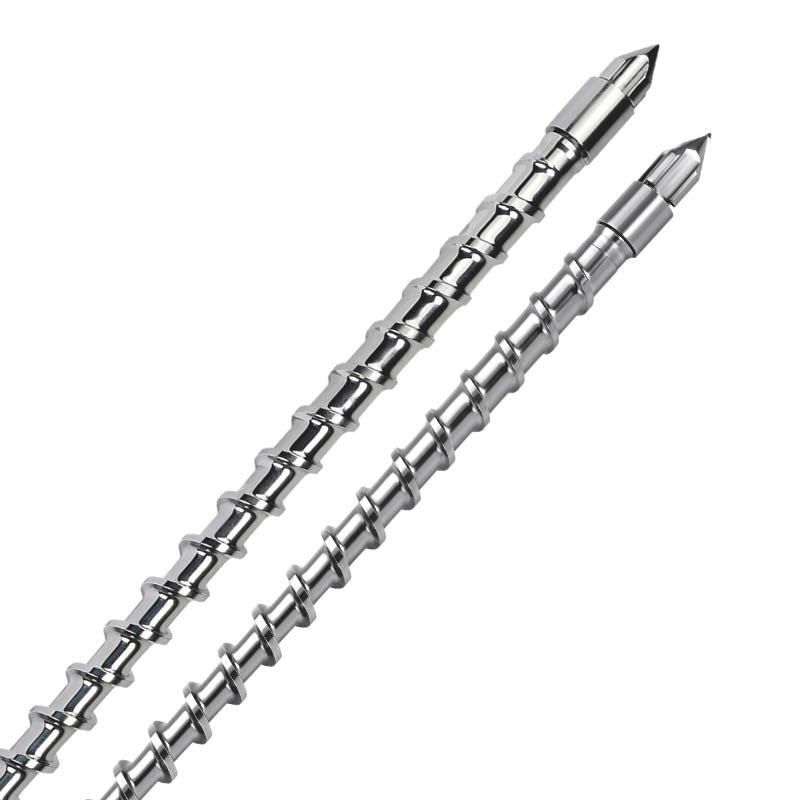
粉末不锈钢注塑螺杆的核心结论
应把耐磨基材、表面处理、混炼分散和纤维保留率一起评估,不能只看硬度;最终方案要用实际材料、背压和周期进行试模确认。
粉末不锈钢A级螺杆:主要优势
作为高端注塑设备的高性能核心部件,粉末不锈钢A级螺杆以其先进的粉末冶金技术脱颖而出。它与粉末高速钢并列世界顶级工具钢之列,采用热等静压 (HIP) 技术,可生产出致密均匀、晶粒细密的坯料,性能远超传统铸钢。其性能可与国外高端螺杆相媲美,为复杂的注塑成型需求提供独特的优势。
粉末冶金:卓越制造
与传统铸钢(易产生偏析和孔隙)不同,该螺杆采用雾化金属粉末(直径50-100μm)经热等静压(HIP)压制而成:1150℃高温和100-150MPa压力,形成99.9%致密的坯料。该工艺消除了缺陷,确保了均匀的机械性能(横向/纵向性能差异≤5%,而铸钢则>15%)。
主要材料优势
均匀的微观结构:超细奥氏体晶粒(3-5μm,为铸钢的1/5)使抗疲劳性能提高40%,降低长期使用过程中的裂纹风险。
增强性能:
冲击韧性:25J/cm²(比铸钢高50%)。
硬度:HRC62-65(均匀,≤HRC1偏差)。
耐磨性:40%玻璃纤维填充PPO的磨损量为0.0015mm/10,000次循环(是普通螺杆的1/10)。
耐腐蚀性:耐盐雾1000小时(比镀铬螺杆长5倍)。
表面处理:Ra0.2(比镜面更光滑),将熔体流动阻力降低15%,并最大限度地减少PEEK等高粘度材料中的缺陷。
用途广泛
适合大多数注射场景:
汽车:30% 玻璃纤维 PA66 部件(在 500,000 次循环中保持 ±0.01mm 的精度)。
医疗的:氯系阻燃ABS(符合ISO10993标准)。
电子产品:5G 过滤器 PTFE 成型(通过低摩擦提高 20% 的效率)。
极端情况下的表现:
-40℃弹性体成型:韧性损失仅为8%(而普通螺杆的断裂风险高出3倍)。
350℃LCP加工:缓慢氧化(0.0005mm/1000小时,铸钢的1/5)。
与全球标准同步
经测试可与国外优质螺杆媲美:
与德国品牌相比,20% 陶瓷填充 PPS 的磨损寿命差异为 3%。
经过 100,000 次循环,尺寸稳定性达到 ±0.008mm。
成本降低 15-20%,并采用严格的质量检查(3 次无损检测、±0.05° 飞行角度公差、5g·cm 天平)。
这款螺杆融合了材料科学与精密工程技术,证明中国高端螺杆符合全球标准。它推动了“中国制造2025”的创新,减少了精密注塑成型对进口的依赖。
实施前需要记录哪些数据
- 原料完整牌号、填充比例、阻燃体系、回料比例与干燥条件。
- 注塑机品牌、型号、螺杆直径、射胶量、背压、转速和现用螺杆结构。
- 制品尺寸、壁厚、外观或强度指标,以及当前不良现象和发生频率。
- 连续生产周期、换料频次、清机方法、磨损记录与计划使用寿命。
如何验证调整结果
建议先建立当前工艺基线,再采用单变量方式试模。每轮记录计量时间、熔体温度、制品重量、成型周期和不良率,避免同时改变多项参数而无法判断原因。文中参数用于说明设计思路,不应代替材料供应商数据和现场安全操作规程。
星友螺杆可提供哪些支持
东莞市星友机械设备有限公司(星友螺杆)可围绕粉末不锈钢注塑螺杆提供材料与工况评估、螺杆结构建议、基材与表面处理选择、非标尺寸定制及试模问题复盘。提交原料、设备和制品资料后,可据此形成更有针对性的方案。
FAQ
粉末不锈钢注塑螺杆首先要确认哪些条件?
先确认塑料牌号、填充或阻燃比例、注塑机品牌与螺杆直径,再补充制品尺寸、外观或强度要求、当前缺陷和目标周期。
粉末不锈钢注塑螺杆是否有一套通用参数?
没有适用于所有设备和材料的固定参数。应把耐磨基材、表面处理、混炼分散和纤维保留率一起评估,不能只看硬度;最终方案要用实际材料、背压和周期进行试模确认。建议把供应商数据作为起点,以现场试模结果确定最终窗口。
如何验证粉末不锈钢注塑螺杆方案是否稳定?
用同批原料连续试产,记录熔体温度、计量时间、背压、周期、制品重量和不良率,并比较清机难度、磨损与能耗;达到连续稳定而非单模合格才算通过。