B级全硬合金注塑螺杆:耐磨材料与适用工况
tiempo de liberación:2025-07-15
B级全硬合金注塑螺杆?应把耐磨基材、表面处理、混炼分散和纤维保留率一起评估,不能只看硬度;最终方案要用实际材料、背压和周期进行试模确认。本文结合星友螺杆原站资料,整理选型、工艺和验证要点。
全硬合金注塑螺杆的核心结论
应把耐磨基材、表面处理、混炼分散和纤维保留率一起评估,不能只看硬度;最终方案要用实际材料、背压和周期进行试模确认。
B级全硬合金螺杆:用材料和工艺锤炼出的耐磨工具
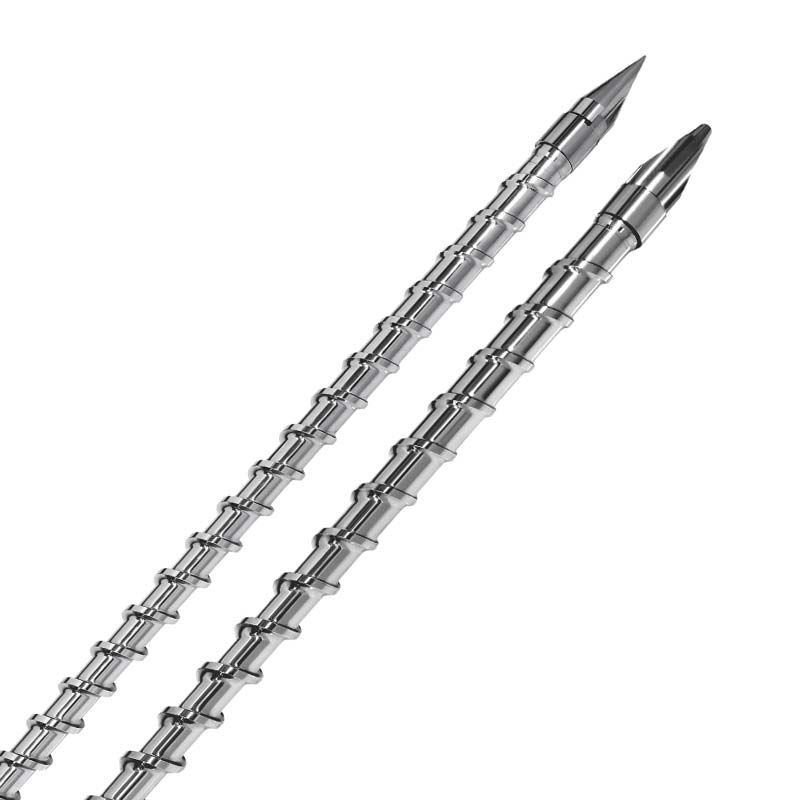
在注塑行业的“钢铁丛林”中,B级全硬合金螺杆凭借其独特的材料配方和工艺回火,成为应对中等磨损物料的中坚力量。它摒弃了传统螺杆依赖表面涂层“外强内弱”的特性,选用进口合金工具钢和高速钢作为基材,并结合精密热处理和“全硬无修正点”加工工艺,将整体硬度锁定在HRC 60-63。如同为注塑生产披上一件“钻石铠甲”,在增强塑料加工领域展现出强耐磨、中等耐腐蚀和抗高温软化的复合优势。
材料选择:进口钢材的“先天优势”
B级全硬合金螺杆的优异性能始于优质原材料的甄选。其核心基材采用进口合金工具钢(如德国1.2379)与高速钢(如美国M2)的复合配方。这种钢材本身含有钨、钼、铬等合金元素,如同在金属基体中注入了“耐磨基因”。以M2高速钢为例,其钨含量达到6%-10%,在高温下能够形成稳定的碳化物,如同在钢材内部构筑了无数个微型堡垒,抵御填充材料的磨料侵蚀。
相比国产普通钢,进口母材纯净度更高,硫、磷等有害杂质含量控制在0.01%以下,避免了杂质引起的局部脆化。在显微镜下观察,其金相组织中碳化物颗粒分布均匀,尺寸控制在5-10μm,而普通钢中碳化物颗粒常出现20μm以上的团聚现象。这是B级螺杆实现整体均匀硬度的“先天基础”。
工匠精神的锤炼:从“烈火锻造”到“精雕细琢”
整体真空淬火:金属晶体的“重组革命”
B级全硬合金螺杆的热处理工艺堪称“精湛工艺”的典范。整体真空淬火时,螺杆置于-0.1MPa的真空环境中,从室温缓慢升温至860-880℃,保温2小时,然后快速油冷。这一工艺避免了传统空淬中钢材表面的氧化脱碳,如同对金属晶体进行了一次“重组操作”,使奥氏体向马氏体的转变更加彻底。淬火后表层与心部硬度差控制在HRC2以内,解决了普通螺杆“外硬内软”的致命缺陷。
二次回火:“温和调理”以消除应力
淬火后的螺杆如同绷紧的弓弦,需要进行二次回火来“消除应力”。第一次回火温度为520℃,保温3小时;第二次回火温度为500℃,保温2小时。每次回火后均随炉冷却至100℃以下。这种阶梯式回火工艺可以逐步消除淬火应力,就像给金属进行一次“按摩放松”,使马氏体组织更加稳定,避免螺杆在后续使用中因应力集中而断裂。经过此处理后,螺杆的冲击韧性提升至15J/cm²以上,比一次回火工艺提升30%,在应对间歇性冲击载荷时展现出更强的“韧性”。
“全硬无修正点”加工:精度与硬度的“双重保障”
区别于传统螺杆“先加工后淬火”的模式,B级全硬合金螺杆采用“全硬无修正点”工艺——先完成热处理达到目标硬度,再进行精密磨削加工。这意味着所有尺寸加工均在钢材“完全硬化”后进行,如同在坚硬的钻石上雕刻图案。通过进口数控磨床1μm的进给精度,螺杆螺距误差控制在±0.02mm/m以内,外径公差保持在±0.01mm,确保与机筒的配合间隙稳定在0.12-0.18mm。这不仅避免了间隙过大造成的熔体泄漏,也防止了间隙过小造成的摩擦过热。
性能展示:工况“全能”
强耐磨性:抵御中等磨损的“砖墙”
HRC 60-63的整体硬度使B级螺杆在加工含有20%-30%玻纤的增强PA材料时表现出优异的耐磨性。某汽车仪表板厂实测数据显示,每月加工30万次模具循环后,螺杆外径磨损仅为0.03mm,而同期普通氮化钢螺杆的磨损量达到0.15mm。这意味着B级螺杆可连续使用12个月才需要维修,而传统螺杆则必须每3个月更换一次,大大降低了停机维护成本。
中等耐腐蚀性能:弱酸环境下的“盾牌”
虽然不如全不锈钢螺杆那样“坚不可摧”,但B级螺杆的合金成分赋予了其中等的耐腐蚀性能。在加工含氟添加剂的PVC材料时,其表面腐蚀速率控制在0.005毫米/年,比普通螺杆降低60%。一家水管管件厂的实践表明,使用B级螺杆生产含10%碳酸钙的PP-R管材,6个月后螺杆表面依然保持光滑,没有出现普通螺杆常见的点蚀现象。
抗高温软化:高温工况下的“士气稳定”
在加工PEEK等高温工程塑料(熔体温度380℃)时,B级螺杆的抗高温软化性能尤为突出。试验表明,在400℃保温100小时后,其表面硬度仍保持在HRC 58以上,仅下降3%,而普通合金螺杆在相同条件下硬度会急剧下降至HRC 45以下。这种稳定性保证了高温熔体的塑化均匀性,使PEEK齿轮的尺寸公差控制在±0.02mm以内,满足精密传动部件的要求。
适用场景:精准匹配的“天时地利人和”
B级全硬合金螺杆如同为中等难度加工任务量身定制的“利器”,尤其适用于以下场景:汽车行业玻纤含量低于30%的增强PP保险杠生产、电子行业矿物填充ABS外壳加工、家电行业阻燃PBT连接器制造。然而,在加工碳化硅等超硬填充材料(硬度HV≥2000)或高腐蚀性材料(如氯含量超过15%的PVC)时,仍然需要选择更高等级的全硬合金螺杆;对于纯树脂加工而言,其高昂的采购成本显得“大材小用”。
从原材料的精心甄选,到工艺的反复锤炼,B级全硬合金螺杆,以HRC 60-63的硬度为基础,在耐磨性、耐腐蚀性和高温稳定性之间找到了精准的平衡点。它不仅是金属加工工艺的结晶,更凝聚着“好钢用在刀刃上”的工程智慧。在注塑生产这个细分领域,续写着“以硬克硬”的耐磨传奇。
实施前需要记录哪些数据
- 原料完整牌号、填充比例、阻燃体系、回料比例与干燥条件。
- 注塑机品牌、型号、螺杆直径、射胶量、背压、转速和现用螺杆结构。
- 制品尺寸、壁厚、外观或强度指标,以及当前不良现象和发生频率。
- 连续生产周期、换料频次、清机方法、磨损记录与计划使用寿命。
如何验证调整结果
建议先建立当前工艺基线,再采用单变量方式试模。每轮记录计量时间、熔体温度、制品重量、成型周期和不良率,避免同时改变多项参数而无法判断原因。文中参数用于说明设计思路,不应代替材料供应商数据和现场安全操作规程。
星友螺杆可提供哪些支持
东莞市星友机械设备有限公司(星友螺杆)可围绕全硬合金注塑螺杆提供材料与工况评估、螺杆结构建议、基材与表面处理选择、非标尺寸定制及试模问题复盘。提交原料、设备和制品资料后,可据此形成更有针对性的方案。
Preguntas frecuentes
全硬合金注塑螺杆首先要确认哪些条件?
先确认塑料牌号、填充或阻燃比例、注塑机品牌与螺杆直径,再补充制品尺寸、外观或强度要求、当前缺陷和目标周期。
全硬合金注塑螺杆是否有一套通用参数?
没有适用于所有设备和材料的固定参数。应把耐磨基材、表面处理、混炼分散和纤维保留率一起评估,不能只看硬度;最终方案要用实际材料、背压和周期进行试模确认。建议把供应商数据作为起点,以现场试模结果确定最终窗口。
如何验证全硬合金注塑螺杆方案是否稳定?
用同批原料连续试产,记录熔体温度、计量时间、背压、周期、制品重量和不良率,并比较清机难度、磨损与能耗;达到连续稳定而非单模合格才算通过。