化妆品包装注塑螺杆方案:混色、光洁度与低剪切
Temps de sortie:2025-08-07
化妆品包装注塑螺杆方案?化妆品包装注塑螺杆需要同时匹配塑料特性、注塑机规格和制品质量目标,并通过试模数据确认温升、计量、混合与磨损表现。本文结合星友螺杆原站资料,整理选型、工艺和验证要点。
化妆品包装注塑螺杆的核心结论
化妆品包装注塑螺杆需要同时匹配塑料特性、注塑机规格和制品质量目标,并通过试模数据确认温升、计量、混合与磨损表现。
化妆品包装成型的精致解决方案:高混合段和低剪切头注塑螺杆
在化妆品包装领域,瓶盖、膏霜容器等产品的外观和精度直接影响着品牌的质感。这些产品需要达到Ra≤0.05μm的表面粗糙度(无划痕、无缩痕)、±0.03mm的尺寸公差(确保开合顺畅)、色浆分散均匀(色差ΔE≤1.0)。目前,使用普通设备生产,化妆品包装的合格率往往低于70%,其中因表面缺陷导致的废品率占30%,尺寸偏差占25%,色浆不均匀占20%。本文结合具体数据,分析PP、PET等常用材料的加工特性,重点阐述其在化妆品包装生产过程中如何提高产品质量和生产效率。具有高混合段和低剪切段的特殊注塑螺杆实现精密成型,针对性解决生产痛点。
化妆品包装生产的核心质量痛点及技术需求
化妆品包装的质量缺陷与材料流动性、色浆分散性、成型稳定性等密切相关。从行业标准来看,高端膏霜容器表面需达到镜面效果(Ra≤0.03μm),按压式瓶盖的贴合间隙需控制在0.02-0.04mm以内,否则容易出现漏液或卡液现象。彩色包装的色差ΔE需≤0.8,避免批次间视觉差异。
这些痛点背后的机理主要集中在三个方面:第一,表面问题。PP熔体在高剪切下容易发生熔体破裂,形成橘皮(Ra上升至0.2μm);第二,尺寸问题。PET的成型收缩率对温度比较敏感(±2℃的波动会导致0.3%的收缩偏差),而普通注塑螺杆的温控精度不足(±3℃),难以保证尺寸的一致性;第三,色母分散问题。色母在普通螺杆中的分散均匀度仅为75%,容易产生色斑和条纹,尤其是在透明包装中。
高混合段和低剪切头注塑螺杆的技术优势
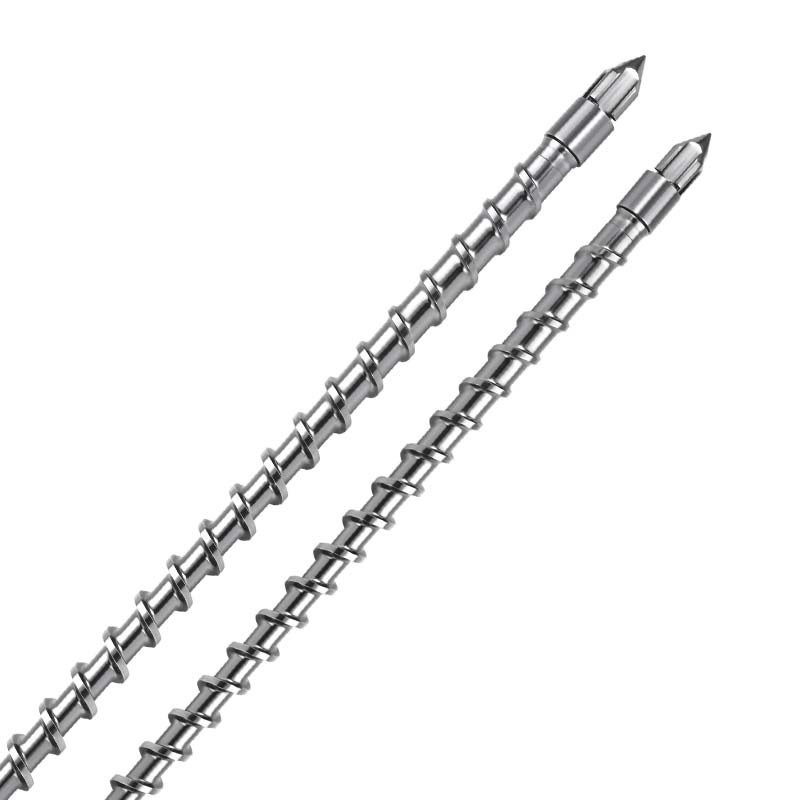
针对化妆品包装加工难题,具有高混合段和低剪切段的特殊注塑螺杆在结构设计上实现了精准优化:
高混合段设计可改善着色剂分散性
螺杆中段采用交错排列的混炼齿(齿隙0.5mm),混炼段长度占螺杆总长度的25%(普通螺杆为15%),使色母能够进行多次切割复合。试验数据表明,该结构使PP色母的分散均匀度提高到96%(普通螺杆为75%),色斑缺陷率由18%降低到1.5%;对于PET透明包装,色条发生率由22%降低到1.2%,色差ΔE稳定在0.6-0.8。
低剪切头部设计,确保表面完美无瑕
螺杆头部(计量段末端)采用浅螺槽+平滑过渡结构,将剪切速率降低至80-100s⁻¹(普通螺杆为150-200s⁻¹),避免了熔体破裂。在PP瓶盖上测试,表面粗糙度由Ra0.15μm降低至0.03μm,缩痕发生率由25%降低至2.1%;同时,低剪切降低了分子链的取向排列,瓶盖冲击强度提高15%(由20kJ/m²提高至23kJ/m²)。
结构紧凑,温度控制精确,确保尺寸一致性
螺杆长径比(L/D)设定为20:1(普通螺杆为25:1),结构更加紧凑。熔体停留时间缩短至40秒(普通螺杆为60秒),温度波动度控制在±0.8℃以内(普通螺杆为±3℃)。生产数据显示,PET膏霜瓶尺寸公差由±0.07mm降低至±0.02mm,贴合间隙合格率由65%提高至99%;批次间尺寸偏差由0.05mm降低至0.01mm,满足高端包装的一致性要求。
实际应用中的效果验证
一家化妆品包装企业的生产数据显示,采用高混合段和低剪切头注塑螺杆PP瓶盖合格率由68%提升至99.1%,具体为:表面缺陷率由30%降至1.8%,尺寸超差率由25%降至0.9%,色浆不均不良率由20%降至0.7%;PET容器镜面效果合格率由70%提升至99%,客户投诉下降90%。
在成本效益方面,材料利用率由80%提升至97%,以年产1000万套包装计算,年可节省原材料成本约520万元;由于返工和检验的减少,生产效率提升了35%,综合生产成本下降了22%。
这高混合段和低剪切头注塑螺杆通过提升色浆分散性、优化表面质量、控制尺寸等技术,完美契合化妆品包装的精细化需求。随着美妆行业对包装外观及品质追求的升级,该款螺杆将成为高端化妆品包装生产的核心设备,助力行业迈向“零缺陷”美学制造。
实施前需要记录哪些数据
- 原料完整牌号、填充比例、阻燃体系、回料比例与干燥条件。
- 注塑机品牌、型号、螺杆直径、射胶量、背压、转速和现用螺杆结构。
- 制品尺寸、壁厚、外观或强度指标,以及当前不良现象和发生频率。
- 连续生产周期、换料频次、清机方法、磨损记录与计划使用寿命。
如何验证调整结果
建议先建立当前工艺基线,再采用单变量方式试模。每轮记录计量时间、熔体温度、制品重量、成型周期和不良率,避免同时改变多项参数而无法判断原因。文中参数用于说明设计思路,不应代替材料供应商数据和现场安全操作规程。
星友螺杆可提供哪些支持
东莞市星友机械设备有限公司(星友螺杆)可围绕化妆品包装注塑螺杆提供材料与工况评估、螺杆结构建议、基材与表面处理选择、非标尺寸定制及试模问题复盘。提交原料、设备和制品资料后,可据此形成更有针对性的方案。
FAQ
化妆品包装注塑螺杆首先要确认哪些条件?
先确认塑料牌号、填充或阻燃比例、注塑机品牌与螺杆直径,再补充制品尺寸、外观或强度要求、当前缺陷和目标周期。
化妆品包装注塑螺杆是否有一套通用参数?
没有适用于所有设备和材料的固定参数。化妆品包装注塑螺杆需要同时匹配塑料特性、注塑机规格和制品质量目标,并通过试模数据确认温升、计量、混合与磨损表现。建议把供应商数据作为起点,以现场试模结果确定最终窗口。
如何验证化妆品包装注塑螺杆方案是否稳定?
用同批原料连续试产,记录熔体温度、计量时间、背压、周期、制品重量和不良率,并比较清机难度、磨损与能耗;达到连续稳定而非单模合格才算通过。