手机配件注塑螺杆方案:压缩比与中剪切设计
リリース時間:2025-08-07
手机配件注塑螺杆方案?手机配件注塑螺杆需要同时匹配塑料特性、注塑机规格和制品质量目标,并通过试模数据确认温升、计量、混合与磨损表现。本文结合星友螺杆原站资料,整理选型、工艺和验证要点。
手机配件注塑螺杆的核心结论
手机配件注塑螺杆需要同时匹配塑料特性、注塑机规格和制品质量目标,并通过试模数据确认温升、计量、混合与磨损表现。
手机配件成型的精准之选:高压缩比中剪切注塑螺杆解决方案
在手机配件生产领域,外壳、按键等产品质量直接影响用户体验和品牌形象。这些产品需要达到表面光洁度Ra≤0.08μm(相当于镜面效果)、无飞边(边缘凸起≤0.02mm)、冲击强度≥20kJ/m²(跌落试验无开裂)。目前,使用普通设备生产时,因光洁度不足、飞边、强度不合格等原因导致的废品率往往高达18%,高端机型的配件合格率甚至低于70%。本文将结合具体数据,分析手机配件常用材料(ABS、PC/ABS合金等)的加工特性,并重点阐述其在生产过程中如何提高产品质量。具有高压缩比和中等剪切力的特殊注塑螺杆在狭窄的成型窗口内实现精确控制,有针对性地解决生产痛点。
手机配件生产的核心质量痛点及技术需求
手机配件三大质量痛点与材料成型特性、设备控制精度息息相关。从行业标准来看,旗舰手机外壳表面粗糙度需≤0.05μm,按键毛边量需≤0.01mm,1.5米跌落试验无裂纹(对应强度要求≥25kJ/m²)。
这些痛点背后的机理主要集中在三个方面:第一,光洁度问题。ABS材料在剪切不均匀时会发生熔体破裂,导致表面出现橘皮现象(Ra上升到0.3μm以上);第二,飞边问题。PC/ABS合金的成型窗口较窄(温度波动需≤±2℃),普通注塑螺杆的流量波动超过±5%时,容易因保压不稳定而产生飞边;第三,强度问题。当材料塑化不充分时,分子链缠结不足,冲击强度会下降30%(由25kJ/m²下降到17kJ/m²),普通注塑螺杆由于压缩比不足(2.0-2.5),剪切波动较大(±10%),无法满足手机配件精密成型的要求。
高压缩比中剪切注塑螺杆的技术优势
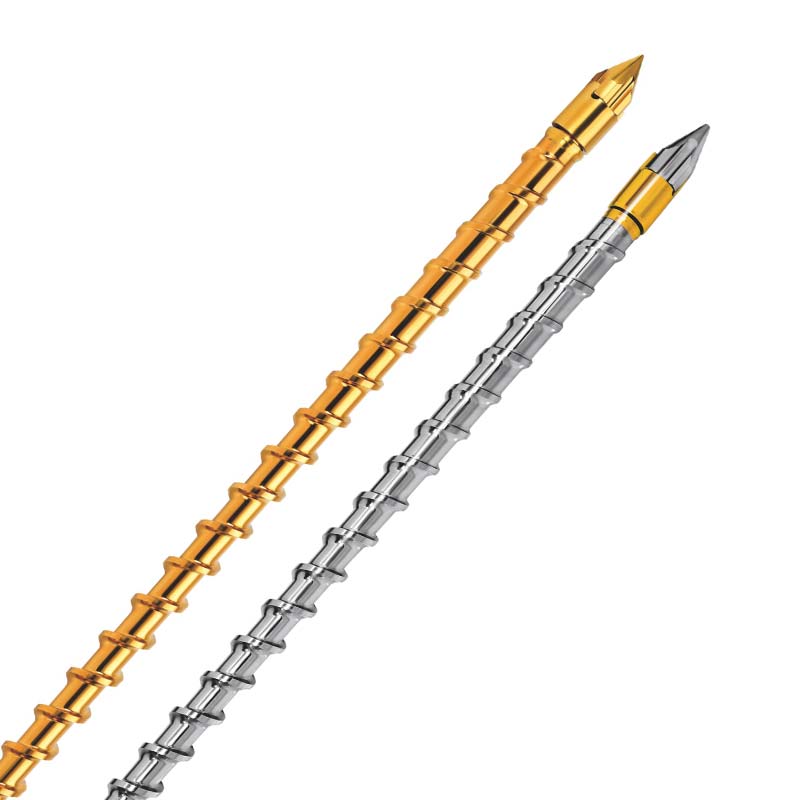
针对手机配件加工难题,具有高压缩比和中等剪切力的特殊注塑螺杆在结构设计上实现了突破性的优化:
高压缩比设计,提高塑化均匀性
螺杆采用3.5-4.0的高压缩比(普通螺杆为2.5-3.0),压缩段长度占螺杆总长度的30%(普通螺杆为20%),使物料在塑化过程中得到充分压实。试验数据表明,此设计使ABS的塑化均匀性提高到96%(普通螺杆为80%),熔体密度波动由±0.03g/cm³降低到±0.005g/cm³,表面光洁度Ra由0.12μm降低到0.04μm,完全达到镜面效果。PC/ABS合金加工表明,由于塑化充分,材料冲击强度由18kJ/m²提高到26kJ/m²,跌落试验通过率由75%上升到99%。
中等剪切控制以避免熔体缺陷
螺杆计量段采用变螺距设计(由60mm逐渐变化至50mm),配合浅螺槽结构(较普通螺杆浅15%),使剪切速率稳定在150-200s⁻¹(普通螺杆为200-300s⁻¹),波动控制在±3%以内。在ABS材料上的测试表明,中等剪切可使熔体破裂率由15%降低至1.2%,表面橘皮缺陷率由20%降低至2.5%;同时,剪切生热降低40%,熔体温度波动由±3℃降低至±1℃,为窄成型窗口提供了稳定的条件。
精确的流量控制以消除毛刺
螺杆头部配备高精度止回环(漏料量≤0.01cm³/s),配合伺服电机驱动,使注射流量波动控制在±2%以内(普通螺杆为±6%)。生产数据显示,该设计可将PC/ABS外壳的飞边发生率由12%降低至1.1%,飞边量由0.05mm降至0.01mm以下,完全满足旗舰手机的标准。此外,螺杆与料筒的配合间隙控制在0.03-0.05mm(普通螺杆为0.08-0.1mm),进一步减少保压阶段的熔体漏料。
成型窗口控制关键技术
这高压缩比中剪切注塑螺杆需要与精细的工艺控制相结合,以在狭窄的成型窗口内实现最佳性能:
温度分区控制:采用5段温控(从加料段到喷嘴),每段温差≤2℃。其中ABS加工温度稳定在230±1℃,PC/ABS加工温度稳定在245±1℃,避免局部过热引起的材料降解。
压力闭环调节:通过螺杆位置反馈(精度±0.01mm),实时调整注射压力,使保压压力波动≤±1bar,确保熔体填充均匀一致。
转速匹配优化:针对不同材料设定专属转速(ABS 80rpm、PC/ABS 60rpm),平衡剪切力与塑化效率,提高生产效率20%。
实际应用中的效果验证
一家手机配件企业的生产数据显示,采用高压缩比中剪切注塑螺杆旗舰手机ABS外壳合格率由68%提升至99.2%,其中:表面光洁度不合格率由18%降至1.5%,飞边缺陷率由12%降至0.8%,强度不合格率由15%降至0.5%;产品平均冲击强度达到27kJ/m²,跌落试验零破损,表面粗糙度稳定在0.03-0.04μm。
在成本效益方面,材料利用率由82%提升至98%,以年产1000万只肠衣计算,年可节省原材料成本约560万元;由于返工、检验时间的减少,生产效率提升了30%,综合生产成本下降了22%。
这高压缩比中剪切注塑螺杆通过提升塑化均匀性、精准控制剪切和流动,在狭窄的成型窗口内实现手机配件的高质量成型。随着5G手机对外观和性能要求的不断升级,该专业解决方案将成为高端手机配件生产的核心选择,推动行业迈向“零缺陷”制造。
实施前需要记录哪些数据
- 原料完整牌号、填充比例、阻燃体系、回料比例与干燥条件。
- 注塑机品牌、型号、螺杆直径、射胶量、背压、转速和现用螺杆结构。
- 制品尺寸、壁厚、外观或强度指标,以及当前不良现象和发生频率。
- 连续生产周期、换料频次、清机方法、磨损记录与计划使用寿命。
如何验证调整结果
建议先建立当前工艺基线,再采用单变量方式试模。每轮记录计量时间、熔体温度、制品重量、成型周期和不良率,避免同时改变多项参数而无法判断原因。文中参数用于说明设计思路,不应代替材料供应商数据和现场安全操作规程。
星友螺杆可提供哪些支持
东莞市星友机械设备有限公司(星友螺杆)可围绕手机配件注塑螺杆提供材料与工况评估、螺杆结构建议、基材与表面处理选择、非标尺寸定制及试模问题复盘。提交原料、设备和制品资料后,可据此形成更有针对性的方案。
よくある質問
手机配件注塑螺杆首先要确认哪些条件?
先确认塑料牌号、填充或阻燃比例、注塑机品牌与螺杆直径,再补充制品尺寸、外观或强度要求、当前缺陷和目标周期。
手机配件注塑螺杆是否有一套通用参数?
没有适用于所有设备和材料的固定参数。手机配件注塑螺杆需要同时匹配塑料特性、注塑机规格和制品质量目标,并通过试模数据确认温升、计量、混合与磨损表现。建议把供应商数据作为起点,以现场试模结果确定最终窗口。
如何验证手机配件注塑螺杆方案是否稳定?
用同批原料连续试产,记录熔体温度、计量时间、背压、周期、制品重量和不良率,并比较清机难度、磨损与能耗;达到连续稳定而非单模合格才算通过。