电子薄壳注塑螺杆方案:高速塑化与尺寸稳定
リリース時間:2025-08-07
电子薄壳注塑螺杆方案?电子薄壳注塑螺杆需要同时匹配塑料特性、注塑机规格和制品质量目标,并通过试模数据确认温升、计量、混合与磨损表现。本文结合星友螺杆原站资料,整理选型、工艺和验证要点。
电子薄壳注塑螺杆的核心结论
电子薄壳注塑螺杆需要同时匹配塑料特性、注塑机规格和制品质量目标,并通过试模数据确认温升、计量、混合与磨损表现。
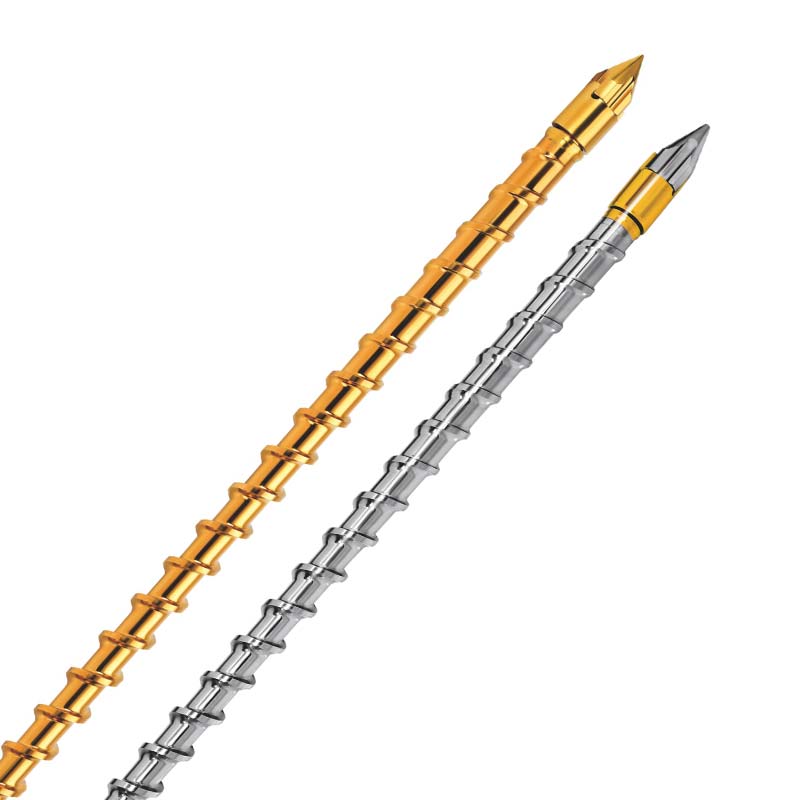
电子薄壳成型的精确解决方案:中剪切通用和定制高速注塑螺杆
在电子薄壳生产领域,手机壳、电池壳、小家电外壳等产品对尺寸精度和外观质量的要求极其严格。这些产品通常壁厚仅为0.5-2mm,要求尺寸公差≤±0.05mm,平整度≤0.1mm/m,表面无明显料纹。目前,使用普通设备生产时,因变形、尺寸不准、料纹等导致的废品率往往高达20%,其中手机壳尺寸超差率更高达15%,严重影响装配效率和产品质感。本文将结合具体数据,分析PA、PC、ABS等常用材料的加工特性,并阐述如何中等剪切通用注塑螺杆和定制高速结构注塑螺杆能针对性地解决生产痛点。
电子薄壳生产的核心质量痛点及技术需求
电子薄壳的三大质量痛点与材料流动特性、注射稳定性息息相关。从行业标准来看,智能手机外壳长度公差需控制在±0.03mm以内,电池外壳平整度要求≤0.08mm/m,料纹的存在会导致表面光泽度下降30%以上。
这些痛点背后的机理各不相同:PA材料结晶速度快,若熔体温度不均匀,冷却时易产生内应力,导致变形率超过5%;PC熔体粘度较大,高速注射时流量波动超过5%时,就会出现填充不均匀,形成料线;ABS的多相结构对剪切敏感,普通注塑螺杆的不稳定剪切会导致分子链分布不均匀,导致尺寸偏差超过0.08mm,普通注塑螺杆因流量波动大(±8%)、熔融均匀性低(混合指数≤70%),无法满足电子薄壳精密成型要求。
中剪切通用注塑螺杆的技术优势
为满足PA、ABS等材料的加工需求,中剪切通用注塑螺杆通过结构优化实现了三大突破:
稳定的排胶控制:采用渐进式压缩比(2.5-3.0),螺槽深度较普通螺杆增加15%,使计量段熔体压力波动控制在±3%以内。试验表明,加工ABS手机壳时,高速注射(150mm/s)下流量波动由普通螺杆的±8%降低至±2.5%,尺寸超差率由15%降低至3.2%。
熔化均匀性高:中段设置菱形混炼块,熔炼均匀度提升至92%(普通螺杆75%),PA电池壳生产数据:填充不完全发生率由12%降低至1.8%,熔体不均匀导致的变形率由5%降低至1.5%。
材料适应性:采用38CrMoAl材质,氮化处理(表面硬度HV900),兼容PA、PC、ABS等多种材质,连续5000次成型循环后磨损量≤0.01mm,确保长期稳定的出胶精度。
定制高速结构注塑螺杆的性能升级
为满足PC等高温高粘度材料的高速成型需求,定制高速结构注塑螺杆在以下方面进行了优化:
高速稳定性:采用短压缩段设计(占螺杆总长度的15%),配合大导程螺纹(导程/直径比1.8),使得在注射速度提升至300mm/s时,流量波动仍控制在±2%以内。加工PC小家电外壳时,料纹发生率由20%降低至2.1%,表面光泽度提高至90GU(普通螺杆为75GU)。
低压力控制:通过降低剪切速率(80-120s⁻¹),减少分子链的取向排列,PC外壳的内应力值由普通螺杆的25MPa降低到12MPa,变形率由4%降低到0.8%。
高效散热:在螺杆芯部增加冷却水道,使熔体温度波动控制在±1℃以内,连续生产10小时后,PC熔体温度偏差≤0.8℃,避免了因温度漂移引起的尺寸波动。
实际应用中的效果验证
某电子零部件企业的生产数据显示:
使用中剪切万能注塑螺杆后,ABS手机壳合格率由82%提高到98.5%,尺寸公差稳定在±0.02mm,平整度≤0.06mm/m。
使用定制高速结构注塑螺杆后,PC电池壳合格率由78%提高到99.1%,料线缺陷率由22%降低到1.5%,生产效率提高40%。
从成本效益来看,两种方案均使材料利用率由85%提升至97%,以年产量1000万件计算,年可节省原材料成本约600万元;设备运转率提升25%,综合生产成本下降18%。
中剪切通用型及定制高速结构注塑螺杆,通过精准控制出胶稳定性及熔融均匀性,从根本上解决了电子薄壳制品的变形、尺寸不准、料线等问题。随着3C产品对轻薄化、高精度化的追求,此类专业解决方案将成为电子薄壳生产的核心选择,推动行业迈向“零缺陷”制造。
实施前需要记录哪些数据
- 原料完整牌号、填充比例、阻燃体系、回料比例与干燥条件。
- 注塑机品牌、型号、螺杆直径、射胶量、背压、转速和现用螺杆结构。
- 制品尺寸、壁厚、外观或强度指标,以及当前不良现象和发生频率。
- 连续生产周期、换料频次、清机方法、磨损记录与计划使用寿命。
如何验证调整结果
建议先建立当前工艺基线,再采用单变量方式试模。每轮记录计量时间、熔体温度、制品重量、成型周期和不良率,避免同时改变多项参数而无法判断原因。文中参数用于说明设计思路,不应代替材料供应商数据和现场安全操作规程。
星友螺杆可提供哪些支持
东莞市星友机械设备有限公司(星友螺杆)可围绕电子薄壳注塑螺杆提供材料与工况评估、螺杆结构建议、基材与表面处理选择、非标尺寸定制及试模问题复盘。提交原料、设备和制品资料后,可据此形成更有针对性的方案。
よくある質問
电子薄壳注塑螺杆首先要确认哪些条件?
先确认塑料牌号、填充或阻燃比例、注塑机品牌与螺杆直径,再补充制品尺寸、外观或强度要求、当前缺陷和目标周期。
电子薄壳注塑螺杆是否有一套通用参数?
没有适用于所有设备和材料的固定参数。电子薄壳注塑螺杆需要同时匹配塑料特性、注塑机规格和制品质量目标,并通过试模数据确认温升、计量、混合与磨损表现。建议把供应商数据作为起点,以现场试模结果确定最终窗口。
如何验证电子薄壳注塑螺杆方案是否稳定?
用同批原料连续试产,记录熔体温度、计量时间、背压、周期、制品重量和不良率,并比较清机难度、磨损与能耗;达到连续稳定而非单模合格才算通过。