注塑机螺杆怎么清洗?停机、换料与安全步骤
Thời gian phát hành:2025-08-15
注塑机螺杆怎么清洗停机、换料与安全步骤?先执行停机、降温和泄压等安全程序,再依据原料、运行小时与磨损记录制定清洗和检查周期;异常噪声、黑点或计量波动应及时停机排查。本文结合星友螺杆原站资料,整理选型、工艺和验证要点。
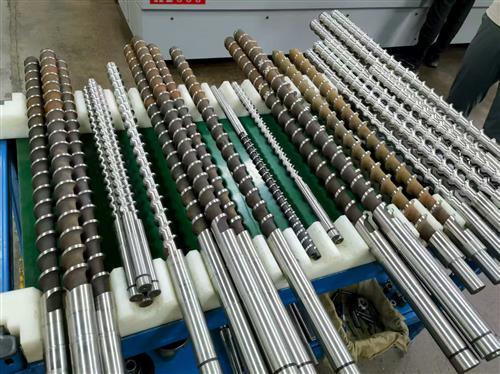
注塑机螺杆清洗的核心结论
先执行停机、降温和泄压等安全程序,再依据原料、运行小时与磨损记录制定清洗和检查周期;异常噪声、黑点或计量波动应及时停机排查。
如何正确清洗注塑机螺杆?新手也能学会
清洗前的准备工作
在清洗注塑机螺杆之前,应先将机筒温度降至安全范围,避免高温操作造成烫伤或材料劣化。准备好专用清洗料或适当的过渡料,确保不会对螺杆表面造成二次磨损。
正确的清洗流程
使用清洗料在低速下运行,将螺杆内的残余塑料逐步推出,避免使用金属工具直接刮擦,以免损坏螺杆的硬化层或表面涂层。整个过程应缓慢均匀,确保清洁彻底。
清洗后的防护措施
清洗完成后,检查螺杆有无磨损或划痕,并涂抹防锈油以防止长期停机导致的氧化。妥善记录清洗时间和螺杆状态,有助于制定后续的保养计划。
实施前需要记录哪些数据
- 原料完整牌号、填充比例、阻燃体系、回料比例与干燥条件。
- 注塑机品牌、型号、螺杆直径、射胶量、背压、转速和现用螺杆结构。
- 制品尺寸、壁厚、外观或强度指标,以及当前不良现象和发生频率。
- 连续生产周期、换料频次、清机方法、磨损记录与计划使用寿命。
如何验证调整结果
建议先建立当前工艺基线,再采用单变量方式试模。每轮记录计量时间、熔体温度、制品重量、成型周期和不良率,避免同时改变多项参数而无法判断原因。文中参数用于说明设计思路,不应代替材料供应商数据和现场安全操作规程。
星友螺杆可提供哪些支持
东莞市星友机械设备有限公司(星友螺杆)可围绕注塑机螺杆清洗提供材料与工况评估、螺杆结构建议、基材与表面处理选择、非标尺寸定制及试模问题复盘。提交原料、设备和制品资料后,可据此形成更有针对性的方案。
Câu hỏi thường gặp
注塑机螺杆清洗首先要确认哪些条件?
先确认塑料牌号、填充或阻燃比例、注塑机品牌与螺杆直径,再补充制品尺寸、外观或强度要求、当前缺陷和目标周期。
注塑机螺杆清洗是否有一套通用参数?
没有适用于所有设备和材料的固定参数。先执行停机、降温和泄压等安全程序,再依据原料、运行小时与磨损记录制定清洗和检查周期;异常噪声、黑点或计量波动应及时停机排查。建议把供应商数据作为起点,以现场试模结果确定最终窗口。
如何验证注塑机螺杆清洗方案是否稳定?
用同批原料连续试产,记录熔体温度、计量时间、背压、周期、制品重量和不良率,并比较清机难度、磨损与能耗;达到连续稳定而非单模合格才算通过。